Bevezetés: A kompakt gyártás teljes mérnöki szigort igényel
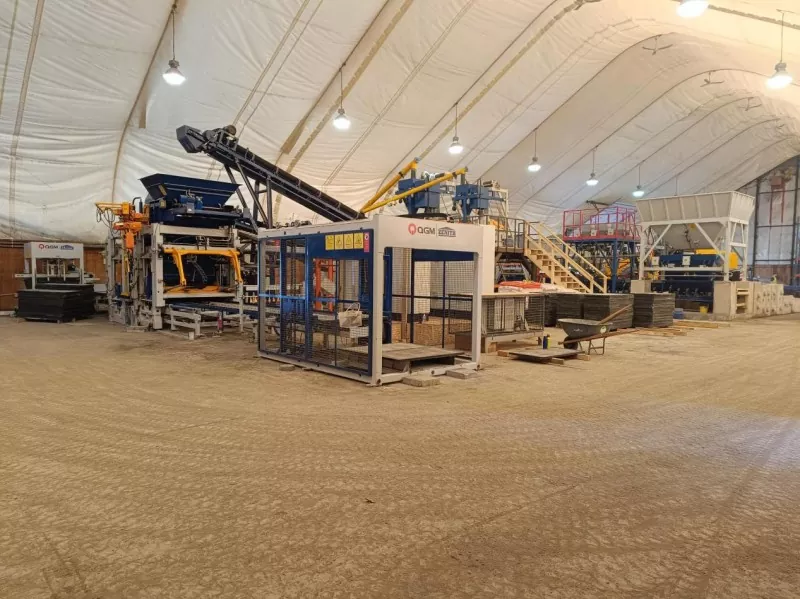
Kisüzemi blokkgyártásgyakran összetévesztik egy lecsupaszított, alacsony kifinomultságú művelettel. Az igazság éppen az ellenkezője. Ez egy koncentrált termelési ökoszisztéma, amelynek ugyanazoknak a fizikai és mérnöki törvényeknek kell megfelelnie, mint a hatalmas ipari üzemekre.
Az eltérés nem a folyamatarchitektúrában van, hanem az átviteli kapacitásban, a moduláris rugalmasságban és a tőketelepítésben. Még egy szerény lábnyomnak is zökkenőmentesen össze kell szőnie az arányosítást, a keverést, az alakítást és a folyamatirányítást egy egységes működési láncba.
1. Arányosítási rendszer: Az ismételhető minőség alapja
Minden kész blokk az összetevők pontos adagolásáig vezeti vissza a származását. Az adagolórendszer felelőssége a nyersanyagok – cement, adalékanyagok és víz – pontos arányban történő adagolása és adagolása a keverés előtt.
Az alapkonfiguráció általában ömlesztett tároló silókat vagy garatokat, terhelési cellás mérőállomásokat és ürítő csúszdákat vagy szalagos szállítószalagokat tartalmaz. Bár mechanikailag egyszerű, ez a szakasz túlméretezett befolyást gyakorol a végtermék integritására.
A szabálytalan adagolás szabálytalan erőt és szabálytalan teljesítményt eredményez. A kompakt műveleteknél a mérési pontosság minden alkalommal felülmúlja az átviteli sebességet.
Az arányosítást követően az összetevőknek alapos homogenizálódást kell elérniük. Ez a fázis a döntő útelágazás: vagy a beton összefüggő, kiszámítható kompozitként jön létre, vagy egy gyenge, változó mátrixsá törik.
A kompakt létesítmények jellemzően serpenyős keverőkön vagy helytakarékos ikertengelyes kialakításokon alapulnak. Megbízatásuk három részből áll:
●Egyenletes cementszórás elérése az adalékanyag vázában
● Rögzítse a kívánt nedvességszintet, sodródás nélkül
● Óvja a részecskék rétegződését vagy szegregációját
A szigorúan kezelt keverési szakasz növeli a formázás kiszámíthatóságát, és elnyomja a felületi és szerkezeti hibákat a kikeményedett blokkokban.
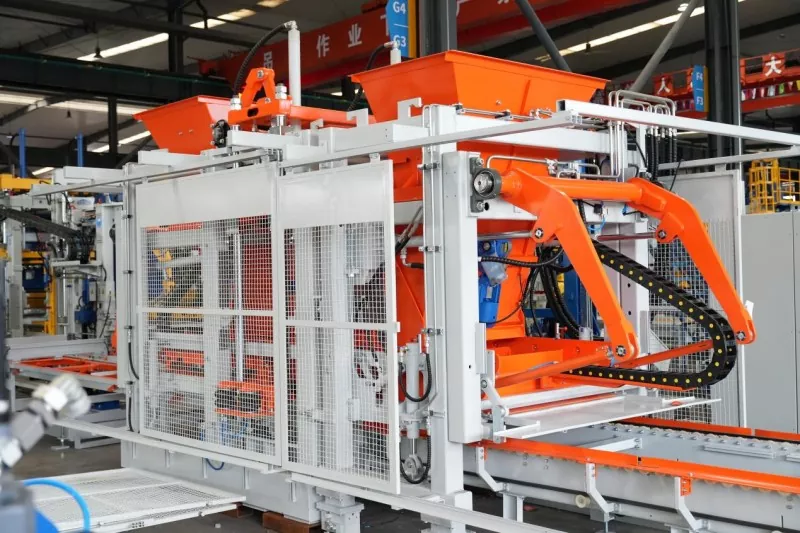
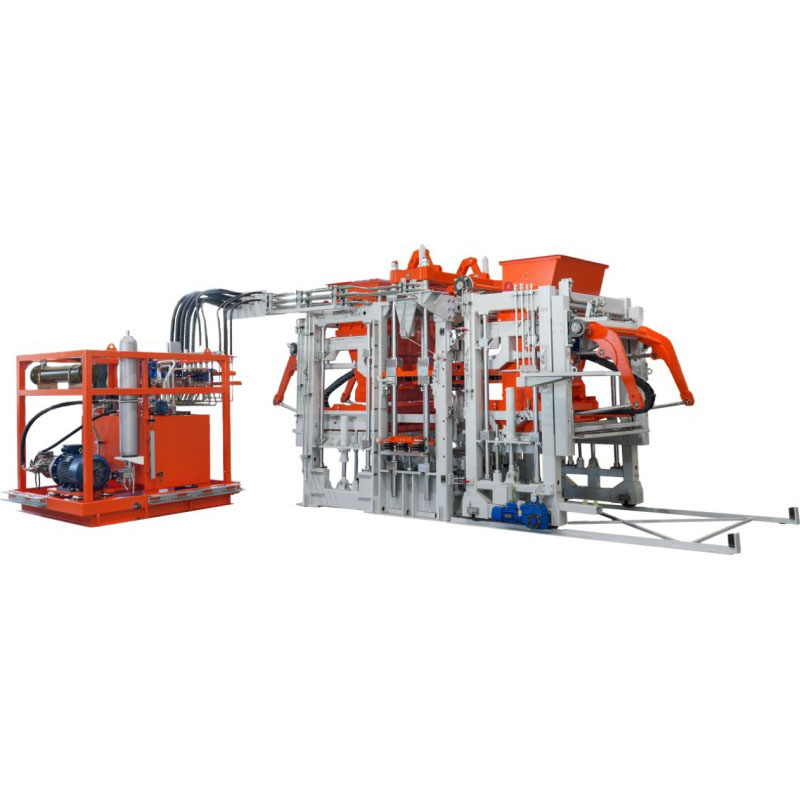
3. Blokkformázó gép: Az operatív mag
Az alakítógép minden gyártási konfigurációban a kulcsfontosságú eszköz. Megszabja a napi raklapszámot, a mérethűséget és a tömörítés integritását.
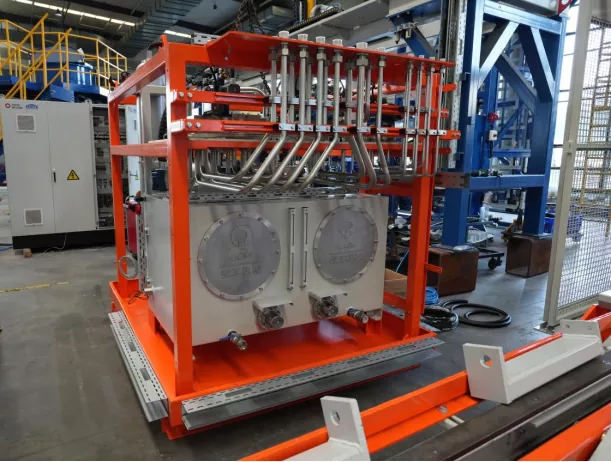
A kortárs architektúrákban a hidraulikus konzisztencia megkérdőjelezhetetlen az ismételhető formázáshoz. A QGM-nél a hidraulikus kört precíziósan szabályozott szelepek és egy nagy hatásfokú szivattyú topológia köré építik fel, állandó nyomásleadást biztosítva több ezer ismétlődő préselési cikluson keresztül. Ez a nyomásszabályozás lecsökkenti a ciklusok közötti eltéréseket, és egységes blokk-sűrűséget biztosít.
A formázási stabilitás különösen nagy súllyal bír kisméretű környezetben, ahol a környezeti feltételek és az alapanyag jellemzői gyakrabban változhatnak, mint a klímaszabályozott megalétesítményekben.
4. Vibrációs alrendszer: A sűrűség és a tömörítési teljesítmény elsajátítása
A tömörítés nem csak nyomásjelenség. Az oszcilláció nélkülözhetetlen a bezárt levegő kiürítéséhez és a belső mátrix sűrűségének növeléséhez.
QGMA vibrációs platform egy négyorsós oszcillátorcsoportot alkalmaz, excentrikus tömegekkel a sebességváltó házán kívülre szerelve. Ez a külső tömeggeometria csillapítja a belső mechanikai ellenállást, és maximalizálja a rezgési energia hányadát, amely eléri a formaüreget.
A nyeremény:homogénebb tömörítés, megnövekedett egységsűrűség és jelentős cementmegtakarítás a javított részecskeblokkolás révén.
5. Vezérlőrendszer: A minőség és a kezelői szakértelem szétválasztása
A kompakt gyárakban a munkaerő műszaki mélysége erősen ingadozhat. A megbízható vezérlőréteg elszigeteli a gyártás minőségét az egyéni képességek változékonyságától.
A QGM programozható logikai vezérlő architektúrát ágyaz be intuitív ember-gép interfésszel. Az emeleti személyzet magabiztosan és pontosan tárcsázhatja a rezgéstartást, a nyomóerőt és a ciklusidőt.
Ez a szabványosítás növeli a kötegek közötti reprodukálhatóságot, és fenntartja a specifikáció szerinti teljesítményt még akkor is, ha teljesen iparosodott körülmények között működik.
6. Formarendszer: ahol a mikronok határozzák meg a piaci elfogadást
A formák a geometria és a felületesztétika végső döntői. Az üreg méretének vagy a falfelületnek a mikron alatti eltérései a vevő elutasítását vagy a specifikáció be nem tartását válthatják ki.
A QGM mérnökök öntőformákat készítenek a platformok közötti kompatibilitás érdekében a világszerte domináns blokkberendezés-márkákkal – MASA, HESS, ZENITH, POYATOS, BESSER, TIGER és másokkal. Minden egyes szerszámot hiteles OEM méretadatkészletekre dolgoznak fel, majd hőkezelnek a felületi keménység és a súrlódási kopásállóság növelése érdekében.
Az eredmény tartós geometriai stabilitás a hosszú gyártási kampányok során.
7. Kiegészítő rendszerek: Az Unsung Workflow Enablers
A magképző vonaton túl a támogató infrastruktúra fenntartja a működési ritmust:
● Ömlesztett anyag szállító és emelő berendezések
●Moduláris térhálósító állványok vagy automatizált halmozási megoldások
● Raklapkezelés és forgatás szerszámok
● Megelőző karbantartási készletek és kritikus tartalék készletek
Ezek az elemek nem érintik közvetlenül a betont, de hiányuk vagy meghibásodásuk súrlódást, üresjárati időt és áteróziót okoz.
GYIK: Kisméretű blokkgyártó berendezések
1. Mennyi a minimális felszerelési köteg a gyártás elindításához?
Minimum: adagoló állomás, keverő, tömbformázó gép és hozzáillő formakészlet. A kiegészítő infrastruktúra fokozatosan beépíthető a mennyiség és a komplexitás növekedésével.
2. Elérhető-e a kereskedelmi minőségű blokkminőség kis léptékben?
Kétségtelenül. A minőség a folyamat fegyelmének – az arányosítási pontosságnak, a keverési homogenitásnak, a tömörítési konzisztenciának és a kikeményedési protokollnak – a függvénye – nem a létesítmény alapterületétől.
3. A kistermelőknek az első naptól kezdve be kell fektetniük az automatizálásba?
Nem kötelező. A PLC-alapú irányítás azonban azonnali stabilitási osztalékot biztosít, és elszigeteli a teljesítményt a kezelői forgalomtól vagy a szakképzettség hiányától.
4. Mennyire következménye a berendezés kiválasztása szerény léptékű műveletekhez?
Nagyon következményes. A gép stabilitása az üzemidő, a selejtezési arány és a befektetett tőke többéves megtérülésének elsődleges meghatározója.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat